CNC永磁吸盘在精雕机与数控铣床加工中心的应用与选型指南
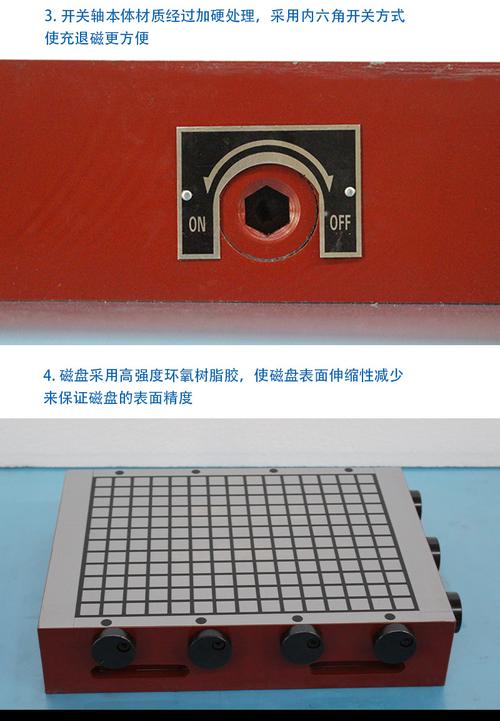
在精密制造领域,工件的装夹效率与定位精度直接决定了加工质量与生产成本。CNC永磁吸盘(又称电脑锣磁盘、磁台)作为数控铣床、精雕机及加工中心的关键附件,正发挥着越来越重要的作用。本文将围绕规格为300*800的实体工厂生产的永磁吸盘,探讨其技术特点、应用场景及与计算机系统服务的协同价值。
一、CNC永磁吸盘的核心优势
与传统机械夹持或电磁吸盘相比,永磁吸盘采用高性能钕铁硼磁材,无需持续供电即可产生强大且均匀的磁力。其优势包括:
- 节能安全:工作时不耗电,避免断电导致磁力消失而引发工件飞脱事故。
- 精度稳定:磁力分布均匀,工件受力一致,可有效减少薄壁件、易变形件的加工变形。
- 操作便捷:通过扳手或液压控制充退磁,装夹时间可缩短50%以上。
- 适配性强:可安装于各类CNC电脑锣、精雕机、数控铣床及加工中心工作台,特别适合300*800等常用尺寸的磁台。
二、300*800永磁吸盘的规格与选型要点
300*800mm是常见的磁台尺寸,适合中型模具、铝板、钢件及铜电极的批量加工。实体工厂在生产此类磁盘时,通常关注以下参数:
- 磁极间距:常见1.5+0.5mm、2+1mm等,间距越小,对小型零件的吸附力越强。
- 磁力强度:一般为100-160N/cm²,可调式永磁吸盘更能适应粗精加工不同需求。
- 平行度与平面度:通常要求≤0.02mm/300mm,以保证加工基准一致。
- 防水防锈:表面采用不锈钢或镀镍处理,内部密封,防止切削液渗入。
- 控制器:可配手动或电控充退磁控制器,实现快速换件。
建议用户根据工件材质(导磁材料如铁、钢)、厚度(不应小于磁极间距的1/2)及加工方式(重切削建议选用强磁型)选择合适型号。
三、在精雕机、数控铣床加工中心的应用实例
- 精雕机加工铜电极:永磁吸盘吸附铜电极底部(需加导磁垫板),可一次装夹多件,配合高速精雕,实现镜面效果。
- 数控铣床加工模具钢:300*800磁台覆盖工作台,工件直接吸附,省去压板,让出更多加工区域,尤其适合深腔模具。
- 加工中心批量铣削铝板:铝合金虽然不导磁,但可通过导磁夹具或钢制垫板间接吸附,配合计算机系统服务中的CAM软件,优化路径,实现高效批量生产。
这些应用场景对计算机系统服务提出了新要求:需要将磁台控制接口与机床数控系统联动,例如通过M代码控制充退磁,并记录磁力状态于加工日志中为保证安全,可集成压力或磁通传感器,实现实时监控。
四、实体工厂与计算机系统服务的融合
拥有300*800等规格的实体工厂不仅能提供标准化永磁吸盘,还能根据客户机床工作台定制T型槽、螺孔位置及磁极分布。现代工厂越来越重视数字化服务:
- 远程选型支持:用户上传工件图纸与加工要求,系统自动推荐磁台型号与装夹方案。
- 预防性维护:通过物联网模块监测磁盘温度、磁力衰减,结合计算机系统服务生成维护提醒。
- 加工参数库:针对不同材料(碳钢、不锈钢、模具钢)与磁台组合,提供切削参数建议,提升效率。
- 生产管理集成:将磁台使用记录接入MES系统,统计换件时间、良品率,辅助精益改善。
五、选型与使用注意事项y
- 确认工件为导磁材料,否则需借助导磁块或改为真空吸盘。
- 吸盘表面应清洁无铁屑,避免划伤或影响平面度。
- 粗加工时建议使用带可调磁力的永磁吸盘,减少磁力对刀具的影响。
- 长时间使用后需退磁并涂抹防锈油。
- 若与计算机系统服务联动,需注意电磁兼容性,避免充退磁瞬间干扰数控系统。
300*800规格的CNC永磁吸盘作为电脑锣、精雕机及加工中心的理想磁台,配合定制化实体工厂与智能计算机系统服务,可显著提升装夹效率与加工灵活性。制造企业在选型时,应综合考虑工件特性、机床接口及数字化管理需求,选择具备技术实力与售后服务能力的供应商。原器件(磁台)加上服务(选型、维护、数据)的组合,正在成为现代精密加工的新常态。
如若转载,请注明出处:http://www.laixinyungou.com/product/36.html
更新时间:2026-10-01 07:54:07